
Трансформатор сварочный ТДМ-166У2
Общие сведения
Трансформатор (см. рисунок) предназначен для питания одного сварочного поста при ручной дуговой сварке штучными электродами. Имеет падающую внешнюю характеристику.
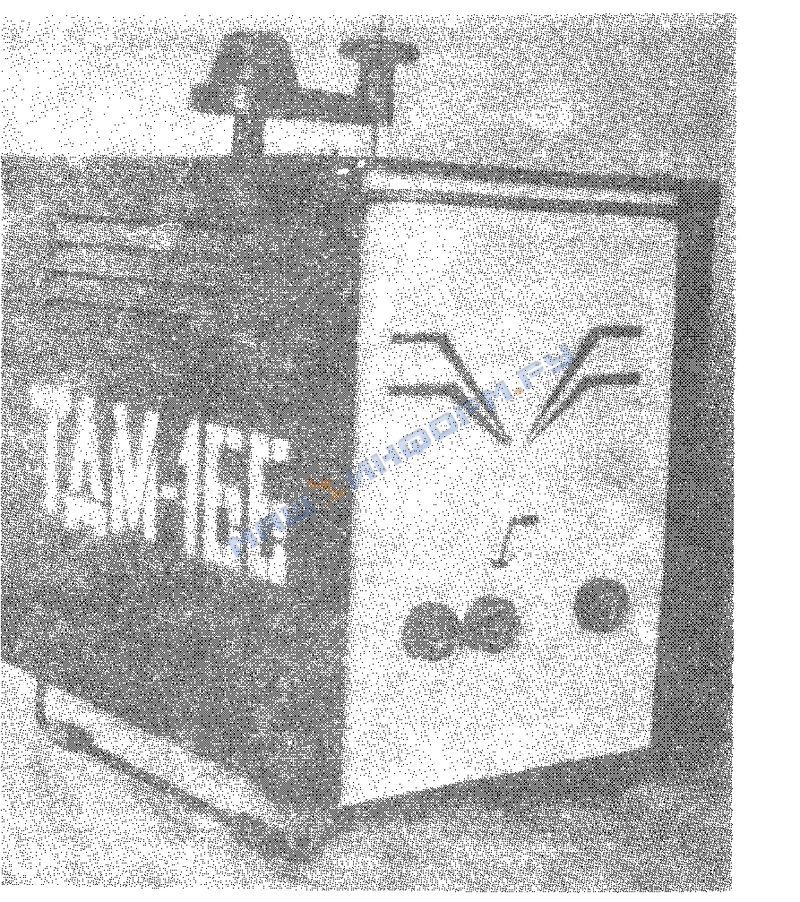
ТДМ-166У2:
Т - трансформатор;
Д - для дуговой сварки;
М - с механическим регулированием сварочного тока;
16 - номинальный сварочный ток в десятках ампер;
6 - номер модификации трансформатора;
У2 - климатическое исполнение и категория размещения по ГОСТ
15150-69.
Температура окружающего воздуха от минус 40 до плюс 40°С.
Относительная влажность воздуха при температуре плюс 20°С не более 80%.
Окружающая среда невзрывоопасная, не содержащая пыли, агрессивных газов и паров в концентрациях, разрушающих металлы и изоляцию.
Техника безопасности по ГОСТ 12.2.007.8-75.
Трансформатор соответствует ТУ16-90 ИЕЖВ.672115.016 ТУ.
ТУ 16-90 ИЕЖВ.672115.016 ТУ
Номинальное напряжение питающей сети, В - 220 или 380 Номинальный сварочный ток, А - 160 Номинальный режим работы, ПН, % - 35 Пределы регулирования сварочного тока, А - 50-170 Номинальное рабочее напряжение, В - 26 Напряжение холостого хода, В - 80 Номинальная потребляемая мощность, кВxА - 10 Габаритные размеры, мм - 460x285x455 Масса, кг - 56
Гарантийный срок - 2 года со дня ввода трансформатора в эксплуатацию.
Трансформатор состоит из силового трансформатора с подвижной обмоткой и защитного корпуса.
Силовой трансформатор - однофазный с двухстержневым магнитопроводом, с перемещающимися катушками первичной обмотки. Установлен на кронштейне. Перемещение первичной обмотки трансформатора производится при помощи винтового подъемного механизма.
Защитный корпус трансформатора состоит из двух панелей и стенок. На одной из панелей установлены: разъем для подключения питающей сети, гнезда токовывода, переключатель диапазонов сварочного тока. Боковые панели крепятся на кронштейн, на котором установлен силовой трансформатор. На корпусе есть ручки для переноски трансформатора.
Регулирование сварочного тока - плавно-ступенчатое. В диапазоне малых токов работает одна катушка вторичной обмотки, в диапазоне больших токов катушки вторичной обмотки включаются параллельно.
Параллельное включение осуществляется при помощи переключателя диапазонов. В пределах рабочего диапазона регулирование осуществляется перемещением при помощи подъемного механизма катушек первичной обмотки относительно катушек вторичной обмотки. Изменение расстояния между обмотками приводит к изменению индуктивности рассеяния трансформатора и, следовательно, тока сварочной цепи.
В комплект поставки входят: трансформатор, запасные части и принадлежности по ведомости ЗИП; комплект эксплуатационной документации.
Характеристики Электротехнического оборудования
Характеристики станков
Характеристики КПО
Характеристики импортного оборудования
Характеристики насосного оборудования
Марки стали и сплавов
Прочее оборудование
