
Комплекс контактной сварки типа КСЦО-1203
Общие сведения
Комплекс типа КСЦО-1203 (рисунок) предназначен для контактной стыковой сварки методом оплавления с предварительным автоматическим подогревом высокопрочных круглозвенных цепей класса с (ТУ 12.017.3856.010-88) калибром от 14 до 22 мм.
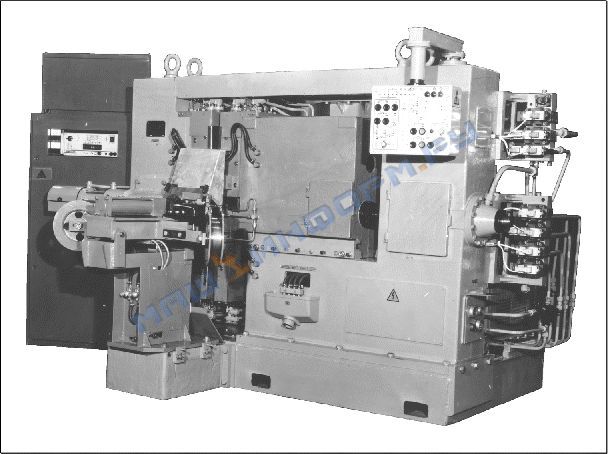
Комплекс обеспечивает сварку, снятие грата и подачу для сварки каждого звена предварительно связанной цепи.
Изготовляется для внутригосударственных поставок и на экспорт. КСЦО-1203:
КСЦО - комплекс для контактной стыковой сварки цепей
оплавлением;
12 - номинальное усилие осадки, десятки килоньютонов;
03 - регистрационный номер.
В закрытых помещениях.
Высота над уровнем моря не более 1000 м.
Климатическое исполнение УХЛ и категория размещения 4 по ГОСТ 15150-69.
Температура окружающего воздуха от 1 до 35°С.
Относительная влажность воздуха не более 80% при температуре 25°С.
Температура охлаждающей воды от 1 до 25°С.
Окружающая среда невзрывоопасная, не насыщенная токопроводящей пылью и водяными парами, не содержащая агрессивных газов и паров в концентрациях, разрушающих металлы, изоляцию и лакокрасочные покрытия.
Требования техники безопасности по ГОСТ 12.2.007.8-75.
Комплекс соответствует требованиям ТУ 3441-012-05758322-93.
ТУ 3441-012-05758322-93
Номинальное напряжение трехфазной питающей сети, В - 380 Частота питающей сети, Гц - 50 Номинальный длительный вторичный ток, А - 125000 Усилие осадки, кН: номинальное, при давлении масла 5,5 МПа - 120+8 наибольшее, при давлении масла 6,3 МПа - 130 Наибольший ток короткого замыкания при расстоянии между токоподводами 12 мм, А - 70000-7000 Расчетная номинальная мощность (ПВ = 50%), кВ·А - 120 Усилие зажатия звена, кН: номинальное, при давлении масла 5,0 МПа - 26,6-2,6 наибольшее, при давлении масла 6,3 МПа - 29,4-3 Усилие прижатия электродов, кН: номинальное, при давлении масла 5,0 МПа - 8,0-0,8 наибольшее, при давлении масла 6,3 МПа - 9,0-0,9 Число импульсов подогрева - 0-9 Диапазон регулирования выдержек времени, периодов - 0-99 Диапазон фазового регулирования вторичного тока, % - 40-100 Диапазон регулирования вторичного напряжения, В - 4,5-9,0 Число ступеней регулирования вторичного напряжения - 4 Расчетное давление сжатого воздуха, МПа - 0,5 Расход свободного воздуха, м3/ч, не более - 1,0 Давление воды в системе охлаждения, МПа: наибольшее - 0,3 наименьшее - 0,15 Расход охлаждающей воды, м3/ч, не более - 1,5 Наибольшая кратковременная производительность, звеньев/мин, не менее для калибра: 14 - 6,4 16 - 6,3 18 - 5,6 20 - 5,0 22 - 4,3 Наибольшя расчетная длительная производительность для звена калибра 18, звеньев/ч, не менее - 321 Габаритные размеры сварочной части комплекса, мм - 3200x2260x1950 Масса комплекса, кг, не более - 4900
Гарантийный срок эксплуатации - 1 год с момента продажи.
Комплекс состоит из электросварочной части, устройства подачи цепи, устройства для снятия грата, гидравлической насосной станции и шкафа управления.
Все вышеперечисленные составные части, кроме шкафа управления, установлены на общем основании.
Электросварочная часть комплекса состоит из станины, зажимных устройств, привода оплавления и осадки, сварочного трансформатора, токоподвода, блока пневматической аппаратуры, системы охлаждения и электрического устройства.
Станина служит для размещения всех узлов комплекса. На ее основании установлены правая и левая стойки, связанные наверху между собой балкой. Левая стойка с помощью изоляционных прокладок, втулок и шайб электрически изолирована от остальной части конструкции.
Зажимные устройства предназначены для зажатия свариваемых звеньев в процессе сварки, подвода к ним сварочного тока, а также удержания звена во время осадки и снятия грата.
Привод оплавления и осадки используется для перемещения каретки вместе с подвижными зажимами в процессе предварительного прерывистого подогрева, при оплавлении и осадке.
В непосредственной близости от зажимов установлен сварочный трансформатор с переключателем ступеней вторичного напряжения. Трансформатор помещен в металлический шкаф и надежно защищен от попадания расплавленного металла, образующегося при сварке.
Блок пневматической аппаратуры обеспечивает работу пневматических цилиндров механизма подачи цепи и обдув губок и механизма подачи цепи для очистки от грата после каждой сварки.
Система охлаждения служит для предотвращения перегрева во время работы обмоток сварочного трансформатора, контактных губок, токоведущих шин вторичного контура и тиристорного контактора.
Механизм подачи цепи предназначен для подачи звеньев предварительно связанной цепи на губки зажимов комплекса. Механизм подачи цепи кантует звенья таким образом, чтобы каждое звено цепи ложилось на губки зажимов для последующей сварки.
Гратосниматель удаляет грат после сварки.
В качестве гидравлического привода в комплексе используется насосная станция типа Г48-44. Расположение станции на общем основании сокращает коммуникации трубопроводов и необходимость дополнительного их монтажа у заказчиков.
В комплексе предусмотрено три режима работы:
автоматический, с последовательно протекающими циклами сварки заданного числа звеньев;
автоматический одиночный цикл;
наладочный режим.
В автоматическом режиме все операции: подача цепи, сварка и снятие грата осуществляются с помощью МикроДАТа в сочетании с блоком управления сваркой. Перед запуском комплекса в автоматическом цикле к свариваемой цепи необходимо подсоединить кусок цепи длиной 1,5-2 м и уложить цепь в механизм подачи цепи таким образом, чтобы первое свариваемое звено расположилось посередине паза вилки, укрепленной на конце штока пневматического цилиндра механизма подачи цепи.
Скорости подогрева и оплавления определяются настройкой дросселей. Один из дросселей определяет скорость при подогреве при ходе каретки вперед и при оплавлении. Вторым дросселем настраивается скорость при подогреве при движении каретки назад. Возвращение каретки в исходное положение по завершению сварочного цикла происходит со скоростью осадки.
Успешная работа комплекса зависит от качества масла и его чистоты. Не разрешается применять марки масел, не предусмотренных в паспорте гидростанции и при чистоте ниже 11 класса.
В комплект поставки входят: комплекс; запасные части по ведомости ЗИП; комплект эксплуатационной документации.
Характеристики Электротехнического оборудования
Характеристики станков
Характеристики КПО
Характеристики импортного оборудования
Характеристики насосного оборудования
Марки стали и сплавов
Прочее оборудование
